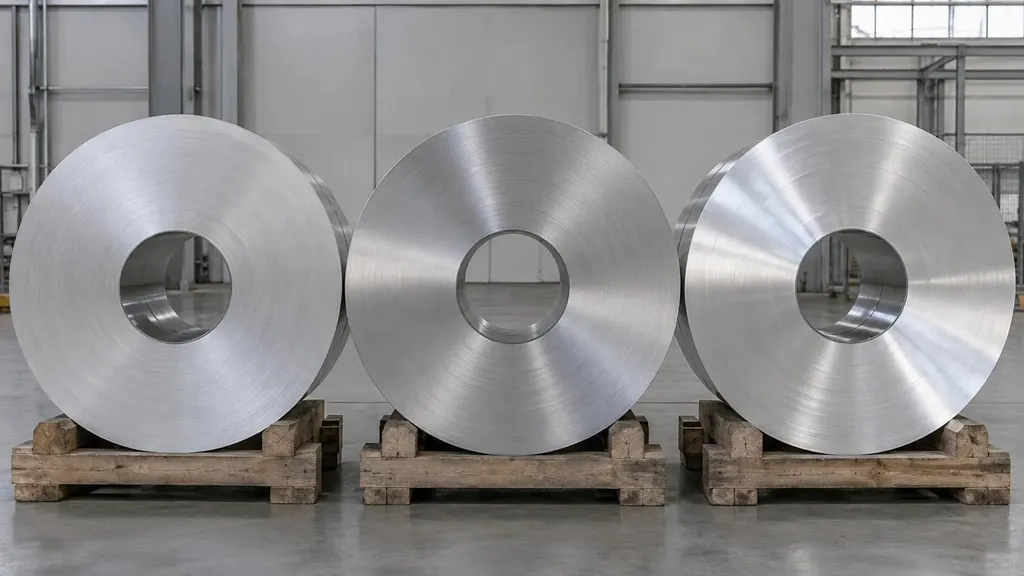
Phần lớn yêu cầu báo giá chúng tôi nhận được đều xác định độ dày và chiều rộng trước, sau đó mới chọn mác hợp kim. Cách làm này rất thực tế, vì ba mác hợp kim chúng tôi cán có phạm vi sử dụng rất rộng. Chọn mác đúng hay chưa thường chỉ thấy rõ khi vật liệu được đưa lên máy dập hoặc máy cán định hình.
Trong ứng dụng thực tế, khác biệt giữa 1060, 1100 và 3003 về bản chất là sự đánh đổi giữa độ bền và khả năng định hình. Các đặc tính khác đều xuất phát từ đó.
Ý nghĩa của mác hợp kim
1060 và 1100 thuộc dòng 1000, tức nhôm nguyên chất công nghiệp. Vật liệu mềm, dễ định hình, dẫn nhiệt và dẫn điện tốt, có khả năng chống ăn mòn trong môi trường khí quyển thông thường.
3003 thuộc dòng 3000, với mangan là nguyên tố hợp kim chính. Mangan làm tăng độ bền của vật liệu, đồng thời về cơ bản vẫn giữ được khả năng định hình và khả năng chống ăn mòn tốt của nhôm nguyên chất.
1060 và 1100
Trong hai mác này, 1060 có độ tinh khiết cao hơn. Khi chi tiết cần uốn bán kính nhỏ, dập vuốt sâu, hoặc dùng để dẫn nhiệt, dẫn điện mà không phải chịu tải lớn, người ta thường chọn 1060.
1100 chứa một lượng nhỏ đồng, độ bền cao hơn 1060 một chút, còn tính năng gia công tại xưởng về cơ bản giống 1060. Nếu chi tiết gia công thuận lợi với 1060 nhưng thành phẩm hơi mềm, dễ biến dạng khi luân chuyển, chuyển sang 1100 là phương án nâng cấp chắc chắn nhất.
3003
3003 có độ bền cao hơn hai mác hợp kim dòng 1000 nêu trên, đồng thời vẫn có khả năng định hình tốt. 3003 là lựa chọn phổ biến cho tấm cần giữ phẳng trên khẩu độ lớn, chi tiết dập và cán định hình, cũng như thùng chứa cần giữ hình dạng khi luân chuyển.
3003 cho kết quả ổn định khi sơn phủ và anod hóa, vì vậy dây chuyền sơn màu và dây chuyền anod hóa của chúng tôi sử dụng hợp kim này với khối lượng lớn.
Bảng so sánh
| 1060 | 1100 | 3003 | |
|---|---|---|---|
| Độ bền | Thấp nhất | Cao hơn 1060 một chút | Cao nhất trong ba mác |
| Khả năng định hình | Rất tốt | Gần bằng 1060 | Tốt, thấp hơn dòng 1000 |
| Độ dẫn nhiệt và dẫn điện | Rất tốt | Gần bằng 1060 | Thấp hơn |
| Ứng dụng điển hình | Chi tiết dập vuốt sâu, chi tiết dẫn nhiệt và dẫn điện | Gia công thông dụng khi 1060 quá mềm | Tấm, chi tiết định hình, thùng chứa |
Cách tiếp cận khi chọn mác
Việc chọn mác nên dựa trên cách vật liệu thực sự được gia công sau khi xuất xưởng, chứ không chỉ đối chiếu bảng thành phần hợp kim.
- Nếu chi tiết cần dập vuốt hoặc uốn bán kính nhỏ, dòng 1000 là lựa chọn nền tảng an toàn hơn.
- Nếu chi tiết cần giữ phẳng, duy trì độ cứng vững hoặc chịu được bốc xếp khi luân chuyển, lựa chọn cuối cùng thường là 3003.
- Nếu bề mặt cần sơn phủ hoặc anod hóa, vui lòng cho biết sớm. Yêu cầu xử lý bề mặt ảnh hưởng đến việc chọn vật liệu nền không kém yêu cầu về cơ tính.
- Trạng thái cũng quan trọng như mác hợp kim. Tấm nhôm 3003 ở trạng thái ủ dễ định hình hơn tấm nhôm 1060 ở trạng thái cán cứng.
Chúng tôi cán và cung cấp cả ba mác hợp kim này: tấm nhôm và cuộn nhôm độ dày 0.2-3.0 mm, lá nhôm độ dày 0.02-0.2 mm, chiều rộng 200-1333 mm, có thể xẻ cuộn theo yêu cầu. Nếu chưa xác định quy cách, vui lòng gửi bản vẽ chi tiết hoặc mô tả công đoạn định hình. Chúng tôi sẽ đánh giá mác hợp kim phù hợp cho quý khách.
Số lượng đặt hàng tối thiểu cho quy cách tiêu chuẩn là 1 MT, cho quy cách tùy chỉnh là 6 MT.