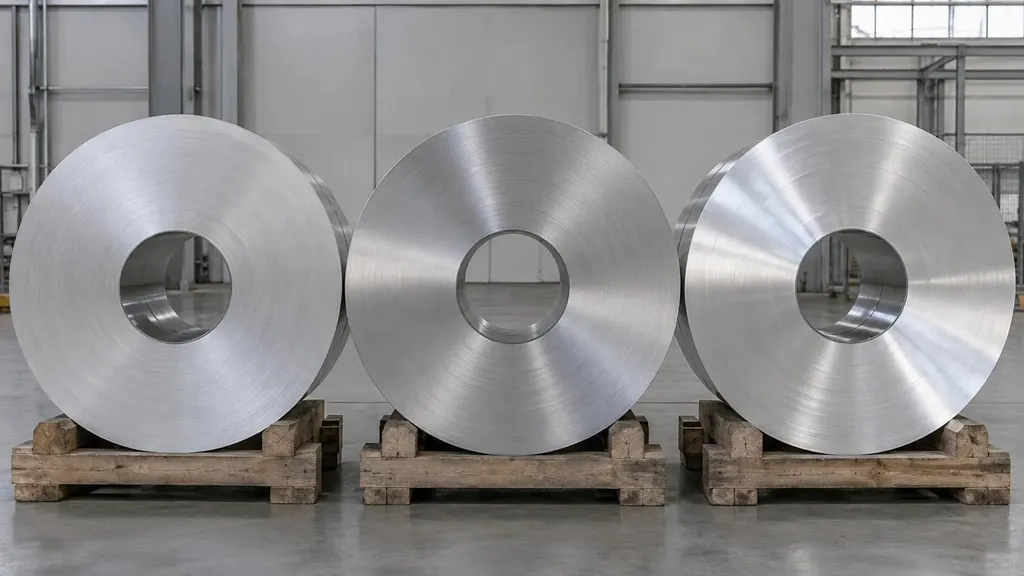
ကျွန်ုပ်တို့ လက်ခံရရှိသော စုံစမ်းမေးမြန်းမှုအများစုတွင် အထူနှင့် အနံကို ဦးစွာသတ်မှတ်ပြီးမှ သတ္တုစပ်အဆင့်ကို ဆုံးဖြတ်လေ့ရှိပါသည်။ ကျွန်ုပ်တို့ လှိမ့်ထုတ်သော ဤသတ္တုစပ်သုံးမျိုးသည် အသုံးပြုနိုင်သည့်နယ်ပယ် အလွန်ကျယ်ပြန့်သောကြောင့် ယင်းသည် လက်တွေ့ကျသောနည်းလမ်းဖြစ်ပါသည်။ ရွေးချယ်မှု မှန်ကန်ခြင်းရှိမရှိကိုမူ ပစ္စည်းကို ဖိနှိပ်စက် သို့မဟုတ် လှိမ့်ပုံသွင်းစက်ပေါ် တင်လိုက်သည့်အချိန်ကျမှသာ သိရလေ့ရှိပါသည်။
လက်တွေ့အသုံးပြုမှုတွင် 1060၊ 1100 နှင့် 3003 တို့ကြား ကွာခြားချက်သည် အခြေခံအားဖြင့် ခံနိုင်ရည်အားနှင့် ပုံသွင်းခံနိုင်စွမ်းကြား ချိန်ညှိမှုသာဖြစ်ပြီး အခြားဂုဏ်သတ္တိများမှာ ယင်းမှ ဆင်းသက်လာခြင်းဖြစ်ပါသည်။
သတ္တုစပ်အဆင့်၏ အဓိပ္ပာယ်
1060 နှင့် 1100 တို့သည် 1000 စီးရီး၊ ဆိုလိုသည်မှာ စက်မှုသုံး သန့်စင်အလူမီနီယမ် အမျိုးအစားဖြစ်ပါသည်။ ပစ္စည်းသည် အတန်ငယ်ပျော့ပြီး ပုံသွင်းရလွယ်ကူကာ အပူနှင့် လျှပ်စစ်စီးကူးနိုင်စွမ်း ကောင်းမွန်ပါသည်။ ပုံမှန်လေထုပတ်ဝန်းကျင်တွင် ချေးတက်တိုက်စားမှုကို ခံနိုင်ရည် ရှိပါသည်။
3003 သည် 3000 စီးရီးတွင် ပါဝင်ပြီး မန်းဂနိစ် (Mn) ကို အဓိကသတ္တုစပ်ဒြပ်စင်အဖြစ် အသုံးပြုထားပါသည်။ မန်းဂနိစ် ထည့်သွင်းခြင်းဖြင့် ပစ္စည်း၏ ခံနိုင်ရည်အားကို မြှင့်တင်ပေးပြီး သန့်စင်အလူမီနီယမ်၏ ကောင်းမွန်သော ပုံသွင်းခံနိုင်စွမ်းနှင့် ချေးတက်တိုက်စားမှုကို ခံနိုင်ရည်ကိုလည်း အခြေခံအားဖြင့် ဆက်လက်ထိန်းသိမ်းထားပါသည်။
1060 နှင့် 1100
နှစ်မျိုးအနက် 1060 ၏ သန့်စင်မှုက ပိုမြင့်ပါသည်။ အစိတ်အပိုင်းကို အချင်းဝက်ငယ်ဖြင့် ကွေးရန်၊ နက်ရှိုင်းစွာဆွဲပုံသွင်းရန် သို့မဟုတ် အပူနှင့် လျှပ်စစ်စီးကူးရန် အသုံးပြုမည်ဖြစ်ပြီး ဝန်အားများများ ခံရန်မလိုအပ်ပါက 1060 ကို များသောအားဖြင့် ရွေးချယ်ပါသည်။
1100 တွင် ကြေးနီ (Cu) အနည်းငယ် ပါဝင်သဖြင့် ခံနိုင်ရည်အားမှာ 1060 ထက် အနည်းငယ်မြင့်ပြီး စက်ရုံအတွင်း ပြုပြင်ရာတွင် 1060 နှင့် အခြေခံအားဖြင့် တူညီပါသည်။ 1060 ဖြင့် ပြုပြင်ရာတွင် အဆင်ပြေသော်လည်း ထုတ်ကုန်ချောသည် သယ်ယူကိုင်တွယ်စဉ် ပျော့လွန်း၍ ပုံပျက်လွယ်ပါက 1100 သို့ ပြောင်းလဲအသုံးပြုခြင်းသည် စိတ်အချရဆုံး အဆင့်မြှင့်နည်းလမ်း ဖြစ်ပါသည်။
3003
3003 ၏ ခံနိုင်ရည်အားသည် အထက်ပါ 1000 စီးရီး သတ္တုစပ်နှစ်မျိုးထက် မြင့်ပြီး ပုံသွင်းခံနိုင်စွမ်းလည်း ကောင်းမွန်ဆဲဖြစ်ပါသည်။ အကျယ်အဝန်းကြီးကြီးတွင် ပြန့်ပြူးမှုကို ထိန်းထားရမည့် ပြားများ၊ ဖိနှိပ်ပုံသွင်းခြင်းနှင့် လှိမ့်ပုံသွင်းခြင်းဖြင့် ပြုလုပ်ထားသော ပရိုဖိုင်များ၊ သယ်ယူကိုင်တွယ်စဉ် ပုံသဏ္ဌာန်ကို ထိန်းထားရမည့် ကွန်တိန်နာများအတွက် 3003 ကို အများအားဖြင့် ရွေးချယ်ပါသည်။
3003 သည် ဆေးသုတ်ခြင်းနှင့် အန်နိုဒိုက်ဇ်ပြုလုပ်ခြင်းတွင် စွမ်းဆောင်ရည် တည်ငြိမ်သောကြောင့် ကျွန်ုပ်တို့၏ ဆေးသုတ်လိုင်းနှင့် အန်နိုဒိုက်ဇ်လိုင်းတို့တွင် ဤသတ္တုစပ်ကို အများအပြား အသုံးပြုပါသည်။
နှိုင်းယှဉ်ချက် အကျဉ်းချုပ်
| 1060 | 1100 | 3003 | |
|---|---|---|---|
| ခံနိုင်ရည်အား | အနိမ့်ဆုံး | 1060 ထက် အနည်းငယ်မြင့် | သုံးမျိုးအနက် အမြင့်ဆုံး |
| ပုံသွင်းခံနိုင်စွမ်း | အလွန်ကောင်းမွန် | 1060 နှင့် နီးစပ် | ကောင်းမွန်၊ 1000 စီးရီးထက် နိမ့် |
| အပူနှင့် လျှပ်စစ်စီးကူးနိုင်စွမ်း | အလွန်ကောင်းမွန် | 1060 နှင့် နီးစပ် | အတန်ငယ်နိမ့် |
| ပုံမှန်အသုံးပြုမှုနယ်ပယ် | နက်ရှိုင်းစွာဆွဲပုံသွင်းထားသော အစိတ်အပိုင်းများ၊ အပူနှင့် လျှပ်စစ်စီးကူးသည့် အစိတ်အပိုင်းများ | 1060 ပျော့လွန်းသည့်အခါ အထွေထွေပြုပြင်မှု | ပြားများ၊ ပုံသွင်းထားသော ပရိုဖိုင်များ၊ ကွန်တိန်နာများ |
ရွေးချယ်ပုံ ချဉ်းကပ်နည်း
ရွေးချယ်မှုကို သတ္တုစပ် ဓာတုဖွဲ့စည်းမှုဇယားနှင့် တိုက်ဆိုင်ကြည့်ရုံဖြင့် မဆုံးဖြတ်ဘဲ ပစ္စည်းစက်ရုံမှထွက်ပြီးနောက် လက်တွေ့ပြုပြင်မည့်နည်းလမ်းကို အခြေခံ၍ ဆုံးဖြတ်သင့်ပါသည်။
- အစိတ်အပိုင်းကို ဆွဲပုံသွင်းရန် သို့မဟုတ် အချင်းဝက်ငယ်ဖြင့် ကွေးရန် လိုအပ်ပါက 1000 စီးရီးသည် ပို၍ စိတ်ချရသော အခြေခံရွေးချယ်မှု ဖြစ်ပါသည်။
- အစိတ်အပိုင်းသည် ပြန့်ပြူးမှုကို ထိန်းထားရန်၊ တောင့်တင်းမှုကို ထိန်းသိမ်းရန် သို့မဟုတ် သယ်ယူကိုင်တွယ်မှုကို ခံနိုင်ရန် လိုအပ်ပါက နောက်ဆုံးတွင် 3003 ကို ရွေးချယ်လေ့ရှိပါသည်။
- မျက်နှာပြင်ကို ဆေးသုတ်ရန် သို့မဟုတ် အန်နိုဒိုက်ဇ်ပြုလုပ်ရန် လိုအပ်ပါက စောစီးစွာ အသိပေးပါ။ မျက်နှာပြင်ပြုပြင်ခြင်းဆိုင်ရာ လိုအပ်ချက်များသည် စက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိလိုအပ်ချက်များနည်းတူ အခြေခံပစ္စည်းရွေးချယ်မှုအပေါ် သက်ရောက်မှုရှိပါသည်။
- မာကျောမှုအခြေအနေသည် သတ္တုစပ်အဆင့်နည်းတူ အရေးကြီးပါသည်။ အပူပေးအပျော့ချထားသော 3003 အလူမီနီယမ်ပြားပါးသည် အအေးလှိမ့်၍ မာစေထားသော 1060 အလူမီနီယမ်ပြားပါးထက် ပုံသွင်းရ ပိုလွယ်ကူပါသည်။
ဤသတ္တုစပ်သုံးမျိုးလုံးကို ကျွန်ုပ်တို့ လှိမ့်ထုတ်ပေးပို့နိုင်ပါသည်။ အလူမီနီယမ်ပြားပါးနှင့် အလူမီနီယမ်လိပ်အတွက် အထူ 0.2-3.0 mm၊ အလူမီနီယမ်သတ္တုပါးအတွက် အထူ 0.02-0.2 mm၊ အနံ 200-1333 mm ဖြစ်ပြီး လိုအပ်ချက်အတိုင်း အမြှောင်းဖြတ်ခြင်း ပြုလုပ်ပေးနိုင်ပါသည်။ သတ်မှတ်ချက်များ မသေချာသေးပါက အစိတ်အပိုင်းပုံကြမ်း သို့မဟုတ် ပုံသွင်းလုပ်ငန်းစဉ် ရှင်းလင်းချက်ကို ပေးပို့နိုင်ပြီး သင့်လျော်သော သတ္တုစပ်အဆင့်ကို ကျွန်ုပ်တို့ အကဲဖြတ်ပေးပါမည်။
စံသတ်မှတ်ချက်အတွက် အနည်းဆုံးမှာယူရမည့်ပမာဏမှာ 1 MT ဖြစ်ပြီး စိတ်ကြိုက်သတ်မှတ်ချက်အတွက် အနည်းဆုံးမှာယူရမည့်ပမာဏမှာ 6 MT ဖြစ်ပါသည်။