お問い合わせでは、通常まず合金番号と板厚が決まります。質別は最も記載が漏れやすい項目ですが、材料が最初の曲げ加工で割れるか、スプリングバックが公差を超えるかは、まさに質別によって決まります。
同じ合金、同じ板厚の2つのコイルでも、加工時の挙動がまったく異なる場合があります。この違いをもたらすのは、出荷時に金属内部に残っている冷間加工の度合いです。
質別の成り立ち
冷間圧延を行うと、アルミニウムは硬化します。パス数が増えるほど強度は高くなり、伸びは低下します。この硬化を取り除くのが焼なましです。コイルを所定の温度で保持し、結晶粒の再結晶が完了するまで置くことで、材料は再び軟らかくなります。
質別記号は、材料がこの2つの状態の間のどの段階にあるかを示します。O は完全焼なまし材です。H18 は硬質材で、冷間圧延後に焼なましを行いません。H24 はその中間にあたり、冷間加工後に部分焼なましを施したものです。
各質別の用途
| 質別 | 質別の内容 | 材料の挙動 | 主な加工方法 |
|---|---|---|---|
| O | 完全焼なまし | 軟らかく、破断に至るまでの伸びが最も大きい | 深絞り、小さい曲げ半径での曲げ加工、食品容器の成形 |
| H24 | 半硬質、部分焼なまし | 形状を保持でき、曲げても割れが生じない | ロール成形、型材、加工後に取り付ける板材 |
| H18 | 硬質 | 剛性が高く板面が平坦で、これ以上の成形余地はほとんどない | 平板、外装材、成形ではなく切断が中心の加工 |
よくある加工不良
質別の不適合による問題は、通常3つの形で現れ、ラインから出た最初の数個のワークで確認できます。
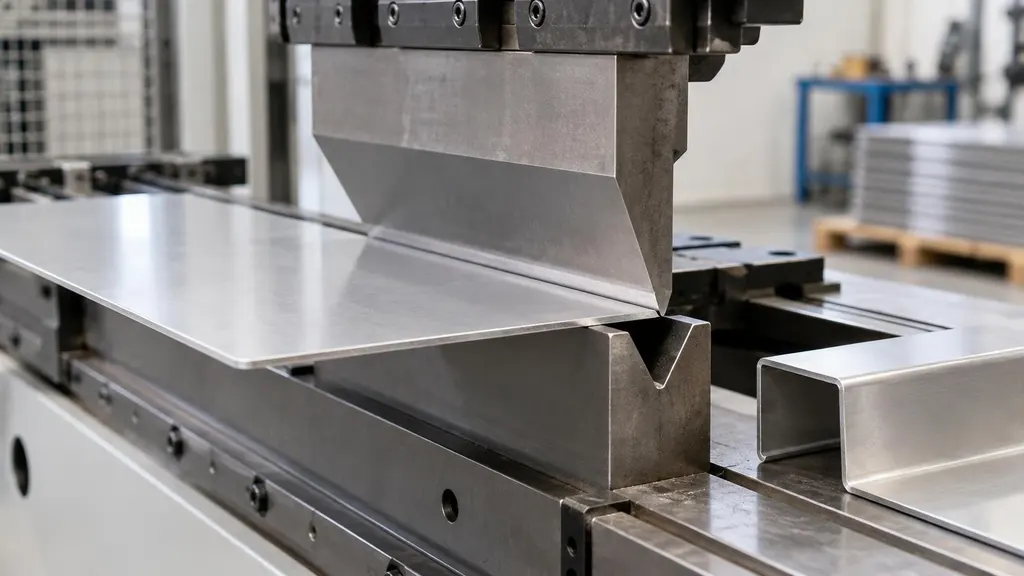
- 曲げ部や絞りコーナーでの割れは、通常、曲げ半径に対して材料が硬すぎることを示しています。より軟らかい質別に変更するか、曲げ半径を大きくすることで解決できます。
- スプリングバックによってワークが公差を外れる場合も、原因は同じです。金属の強度が、金型の設定で想定された範囲を超えています。
- 運搬中にワークに打痕や変形が生じる場合は、通常、合金の選定ミスではなく、選んだ質別が軟らかすぎることを示しています。
- 縦反りや耳波は平坦度の問題であり、質別とは関係ありません。ただし、硬い質別ほど後工程での矯正が難しくなります。
お問い合わせ時にご提供いただきたい情報
図面や規格で質別が指定されていない場合は、具体的な成形工程をお知らせください。最小曲げ半径、絞り深さ、あるいは板材を切断して固定するだけかどうか、といった情報です。多くの場合、これらの情報があれば3つの質別から選定できます。
1060、1100、3003について、O、H24、H18 の質別をご用意しています。板厚はアルミ板およびアルミコイルで 0.2-3.0 mm、アルミ箔で 0.02-0.2 mm です。幅は 200-1333 mm で、ご注文ごとにスリット加工します。