စုံစမ်းမေးမြန်းမှုများတွင် များသောအားဖြင့် သတ္တုစပ်အဆင့်နှင့် အထူကို ဦးစွာ သတ်မှတ်လေ့ရှိသည်။ မာကျောမှုအခြေအနေမှာမူ အများဆုံး ကျန်ခဲ့လေ့ရှိသော အကွက်ဖြစ်သော်လည်း ပစ္စည်းသည် ပထမအကြိမ် ကွေးချိုးချိန်တွင် အက်ကွဲမည်လော၊ သို့မဟုတ် ပြန်ကန်မှုကြောင့် အတိုင်းအတာခွင့်ပြုချက်ထက် ကျော်လွန်မည်လော ဆိုသည်ကို မာကျောမှုအခြေအနေကပင် ဆုံးဖြတ်ပေးသည်။
သတ္တုစပ်တူ၊ အထူတူသော အလူမီနီယမ်လိပ်နှစ်လိပ်သည် ပြုပြင်ထုတ်လုပ်ရာတွင် လုံးဝကွဲပြားသော ရလဒ်များ ပေးနိုင်သည်။ ဤကွာခြားချက်ကို ဖြစ်စေသည်မှာ စက်ရုံမှ ထွက်ခွာချိန်တွင် သတ္တုအတွင်း၌ ကျန်ရှိနေသော အအေးပြုပြင်မှု ပမာဏ ဖြစ်သည်။
မာကျောမှုအခြေအနေ၏ ဇစ်မြစ်
အအေးလှိမ့်ခြင်းသည် အလူမီနီယမ်ကို မာကျောစေသည်။ လှိမ့်သည့်အကြိမ်အရေအတွက် များလေ သတ္တု၏ ခံနိုင်ရည်အား မြင့်လေ၊ ဆန့်ထွက်နှုန်း နိမ့်လေ ဖြစ်သည်။ အပူပေးပျော့စေခြင်းက ဤမာကျောမှုကို ဖယ်ရှားပေးသည်။ အလူမီနီယမ်လိပ်ကို သတ်မှတ်ထားသော အပူချိန်တွင် ထိန်းထားပြီး ပုံဆောင်ခဲအစေ့များ ပြန်လည်ပုံဆောင်ခဲဖွဲ့ခြင်း ပြီးဆုံးသည်အထိ ထားကာ ပြန်လည်ပျော့ပြောင်းလာစေသည်။
မာကျောမှုအခြေအနေကုဒ်သည် ပစ္စည်း ဤအခြေအနေနှစ်ခုကြားရှိ မည်သည့်အဆင့်တွင် ရှိနေသည်ကို ဖော်ပြသည်။ O သည် အပြည့်အဝ အပူပေးပျော့စေထားသော အခြေအနေဖြစ်သည်။ H18 သည် အပြည့်အဝ မာကျောသော အခြေအနေဖြစ်ပြီး အအေးလှိမ့်ပြီးနောက် နောက်ထပ် အပူပေးပျော့စေခြင်း မပြုလုပ်ထားပါ။ H24 သည် ၎င်းတို့နှစ်ခုကြားတွင် ရှိပြီး အအေးပြုပြင်ပြီးနောက် တစ်စိတ်တစ်ပိုင်း အပူပေးပျော့စေခြင်း ပြုလုပ်ထားသည်။
မာကျောမှုအခြေအနေတစ်ခုချင်းစီ၏ သင့်လျော်သော အသုံးပြုမှုနယ်ပယ်
| မာကျောမှုအခြေအနေ | မာကျောမှုအခြေအနေ ရှင်းလင်းချက် | ပစ္စည်း၏ စွမ်းဆောင်ပုံ | အသုံးများသော ပြုပြင်ထုတ်လုပ်နည်း |
|---|---|---|---|
| O | အပြည့်အဝ အပူပေးပျော့စေထားသည် | ပျော့ပြောင်းပြီး ကျိုးပြတ်ခြင်း မဖြစ်မီ ဆန့်ထွက်နှုန်း အမြင့်ဆုံး ဖြစ်သည် | အနက်ဆွဲပုံသွင်းခြင်း၊ ကွေးအချင်းဝက်ငယ်ဖြင့် ကွေးချိုးခြင်း၊ အစားအသောက်ဘူး ပုံသွင်းခြင်း |
| H24 | တစ်ဝက်မာ၊ တစ်စိတ်တစ်ပိုင်း အပူပေးပျော့စေထားသည် | ပုံသဏ္ဌာန်ကို ထိန်းထားနိုင်ပြီး ကွေးချိုးရာတွင် အက်ကွဲခြင်း မဖြစ်ပါ | လှိမ့်စက်ဖြင့်ပုံသွင်းခြင်း၊ အလူမီနီယမ်ပရိုဖိုင်၊ ပြုပြင်ပြီးမှ တပ်ဆင်သော ပြားများ |
| H18 | အပြည့်အဝ မာကျော | တောင့်တင်းမှု ကောင်းပြီး ပြားမျက်နှာပြင် ညီညာကာ နောက်ထပ် ပုံသွင်းနိုင်မှု မရှိသလောက် ဖြစ်သည် | ပြားချပ်များ၊ အပြင်အကာအလွှာ၊ ပုံသွင်းခြင်းထက် ဖြတ်တောက်ခြင်းကို အဓိကထားသော ပြုပြင်ထုတ်လုပ်မှု |
အဖြစ်များသော ပြုပြင်ထုတ်လုပ်မှု ချို့ယွင်းချက်များ
မာကျောမှုအခြေအနေ မကိုက်ညီခြင်းကြောင့် ဖြစ်ပေါ်သော ပြဿနာများကို များသောအားဖြင့် ပုံစံသုံးမျိုးဖြင့် တွေ့ရပြီး ထုတ်လုပ်ရေးလိုင်းမှ ပထမဆုံး ထွက်လာသော အလုပ်ပစ္စည်း အနည်းငယ်တွင်ပင် မြင်နိုင်သည်။
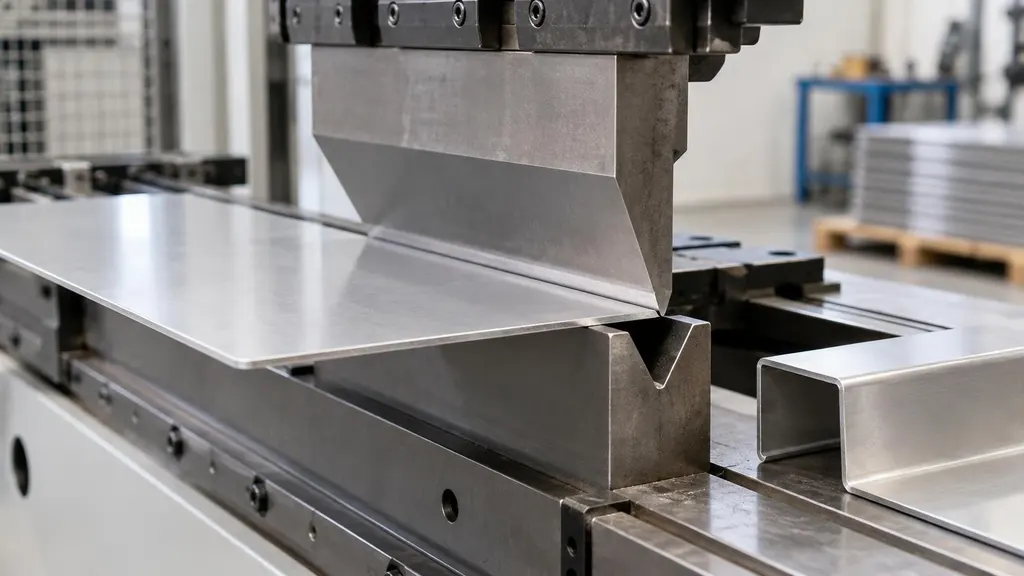
- ကွေးချိုးရာနေရာ သို့မဟုတ် ဆွဲပုံသွင်းသည့် ထောင့်တွင် အက်ကွဲခြင်းသည် များသောအားဖြင့် ကွေးအချင်းဝက်နှင့် နှိုင်းယှဉ်လျှင် ပစ္စည်း၏ မာကျောမှု မြင့်လွန်းကြောင်း ပြသည်။ ပိုပျော့သော မာကျောမှုအခြေအနေသို့ ပြောင်းလဲခြင်း သို့မဟုတ် ကွေးအချင်းဝက်ကို ချဲ့ခြင်းဖြင့် ဖြေရှင်းနိုင်သည်။
- ပြန်ကန်မှုကြောင့် အလုပ်ပစ္စည်းသည် အတိုင်းအတာခွင့်ပြုချက်ထက် ကျော်လွန်ခြင်းမှာလည်း အကြောင်းရင်း တူညီသည်။ သတ္တု၏ ခံနိုင်ရည်အားသည် ပုံသွင်းဒိုင်းကို ချိန်ညှိထားသည့် အတိုင်းအတာထက် ကျော်လွန်နေခြင်း ဖြစ်သည်။
- ကိုင်တွယ်ရွှေ့ပြောင်းစဉ် အလုပ်ပစ္စည်းတွင် ထိခိုက်မှုကြောင့် ချိုင့်ဝင်ခြင်း သို့မဟုတ် ပုံပျက်ခြင်း ဖြစ်ပါက များသောအားဖြင့် ရွေးချယ်ထားသော မာကျောမှုအခြေအနေ ပျော့လွန်းကြောင်း ပြသပြီး သတ္တုစပ် ရွေးချယ်မှားခြင်း မဟုတ်ပါ။
- အလျားလိုက်ကွေးခြင်းနှင့် အနားလှိုင်းထခြင်းတို့သည် ပြားညီမှု ပြဿနာများဖြစ်ပြီး မာကျောမှုအခြေအနေနှင့် မသက်ဆိုင်ပါ။ သို့သော် ပိုမာသော မာကျောမှုအခြေအနေများသည် နောက်ပိုင်း ပြားညီအောင် ပြုပြင်ခြင်းကို ပိုခက်ခဲစေသည်။
စုံစမ်းမေးမြန်းရာတွင် ပေးရမည့် အချက်အလက်များ
ပုံကြမ်း သို့မဟုတ် စံချိန်စံညွှန်းတွင် မာကျောမှုအခြေအနေကို ရှင်းလင်းစွာ မသတ်မှတ်ထားပါက တိကျသော ပုံသွင်းလုပ်ငန်းစဉ်ကို ဖော်ပြပေးရန် အကြံပြုပါသည်။ ဥပမာ အငယ်ဆုံး ကွေးအချင်းဝက်၊ ဆွဲပုံသွင်းသည့် အနက်၊ သို့မဟုတ် ပြားကို ဖြတ်တောက်ပြီး တပ်ဆင်ရုံသာ ပြုလုပ်မည်လော ဆိုသည်တို့ ဖြစ်သည်။ ကိစ္စအများစုတွင် ဤအချက်အလက်များဖြင့် မာကျောမှုအခြေအနေ သုံးမျိုးထဲမှ ရွေးချယ်ရန် လုံလောက်ပါသည်။
ကျွန်ုပ်တို့သည် 1060၊ 1100 နှင့် 3003 အတွက် O၊ H24 နှင့် H18 မာကျောမှုအခြေအနေများကို ထောက်ပံ့ပေးပါသည်။ အလူမီနီယမ်ပြားပါးနှင့် အလူမီနီယမ်လိပ်၏ အထူမှာ 0.2-3.0 mm ဖြစ်ပြီး အလူမီနီယမ်သတ္တုပါး၏ အထူမှာ 0.02-0.2 mm ဖြစ်သည်။ အနံ 200-1333 mm အတွင်း မှာယူမှုအလိုက် အမြှောင်းဖြတ်ပေးပါသည်။