询盘通常最先确定合金牌号和厚度。状态则是最常被遗漏的栏目,但材料是在第一道折弯时开裂,还是回弹超出公差,正由状态决定。
同一合金、同一厚度的两卷铝材,加工表现可能完全不同。造成这种差异的,是出厂时金属内部保留的冷加工程度。
状态的由来
冷轧会使铝材硬化。道次越多,金属强度越高,延伸率越低。退火则能消除这种硬化:铝卷在特定温度下保温,直至晶粒完成再结晶,重新变软。
状态代号表示材料处于这两种状态之间的哪个阶段。O 态为全退火态。H18 为全硬态,冷轧后不进行后续退火。H24 介于两者之间,经冷加工后进行不完全退火。
各状态的适用场景
| 状态 | 状态说明 | 材料表现 | 常见加工方式 |
|---|---|---|---|
| O | 全退火 | 材质较软,断裂前延伸率最高 | 深冲、小弯曲半径折弯、餐盒成型 |
| H24 | 半硬,不完全退火 | 能保持形状,弯曲时不发生开裂 | 辊压成型、型材、先加工后安装的板材 |
| H18 | 全硬 | 刚性好,板面平整,几乎没有进一步成形的空间 | 平板、外护、以裁切为主而非成形的加工 |
常见加工缺陷
状态不匹配导致的问题通常有三种表现,在产线刚下线的前几件工件上就能看出来。
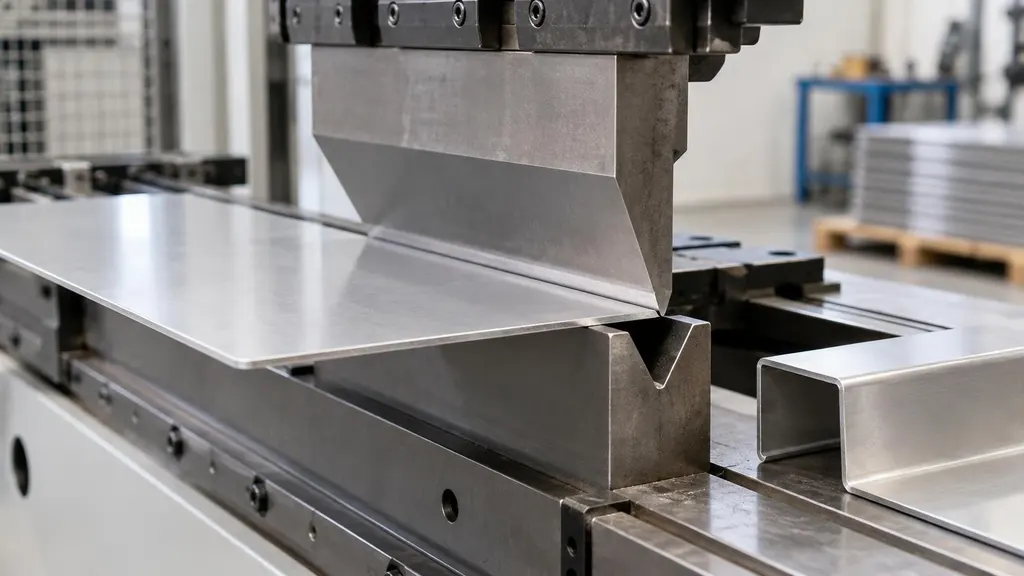
- 折弯处或拉伸角开裂,通常意味着材料硬度相对弯曲半径偏高。改用更软的状态,或加大弯曲半径,即可解决。
- 回弹导致工件超出公差,原因也相同:金属强度超出了模具设定的承受范围。
- 工件在搬运过程中出现磕碰凹陷或变形,通常说明所选状态偏软,而不是选错了合金。
- 纵弯和边浪属于平整度问题,与状态无关,不过较硬的状态会让后续校平更困难。
询盘需提供的信息
如果图纸或标准未明确指定状态,建议说明具体的成形工序:最小折弯半径、拉伸深度,或板材是否仅做裁切和固定。在多数情况下,这些信息足以在三种状态中做出选择。
我们为 1060、1100 及 3003 提供 O、H24 和 H18 状态,铝板与铝卷厚度 0.2-3.0 mm,铝箔厚度 0.02-0.2 mm。宽度范围 200-1333 mm,按单分切。